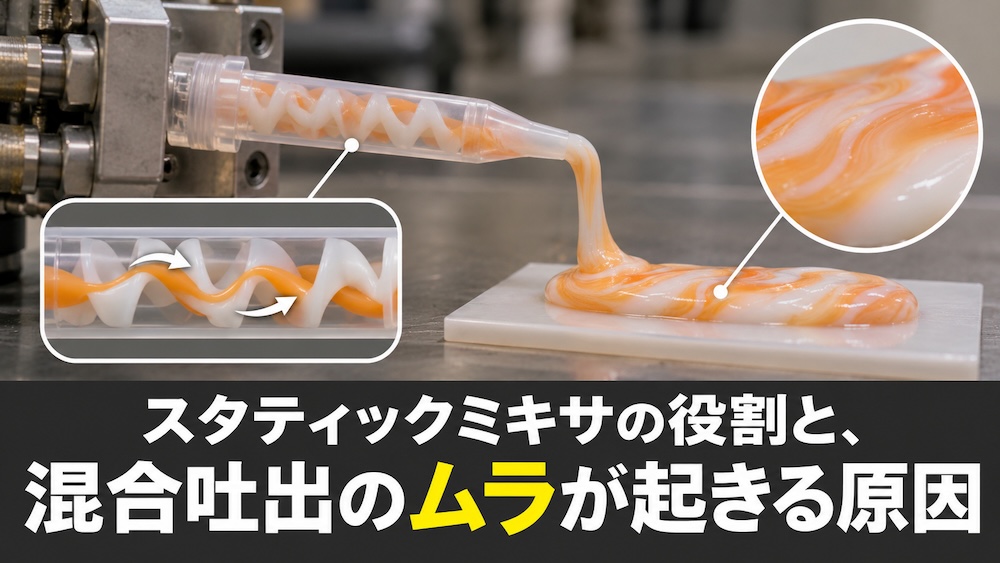
スタティックミキサの役割と、混合吐出のムラが起きる原因
生産技術ライターの森川です。
車載電子部品メーカーで22年、2液樹脂の塗布ラインを見てきました。
2液の混合吐出でムラが出ると、まずミキサが疑われます。
ただ、私の経験ではミキサだけが原因だったことはあまりありません。
この記事では、スタティックミキサが何をしている部品なのかを押さえたうえで、ムラの原因を順に見ていきます。
スタティックミキサは流路そのもので混ぜる
スタティックミキサは、筒の中にねじれた板(エレメント)を並べただけの部品です。
モーターも羽根もありません。
ノリタケのスタティックミキサーのカタログでは、エレメントを長方形の板を180度ねじった形と説明しています。
カタログによると、流体はエレメントを1つ通るごとに2つに分かれます。
分割数はN=2ⁿ(nはエレメント数)です。
10枚なら1,024層まで細かく折り重なる計算になります。
高粘度の材料は、主に分割作用と転換作用で混ざるとされています。
ギャップフィラーのような粘い放熱材は、この「層を細かくする」働きに頼って混ぜているわけです。
混合吐出のムラが起きる主な原因
現場でよく出会う原因を表にまとめました。
| 原因 | 起きること | 対策 |
|---|---|---|
| ミキサが短い | 層が粗いまま出てくる | エレメント数に余裕を持たせる |
| 押し出しが速すぎる | 混ざりきらずに通過する | 吐出速度を試験で決める |
| 主剤と硬化剤の比率ズレ | 部分的に硬化が甘くなる | 計量側の精度を確かめる |
| 出始めの液 | 比率が整う前の液が出る | 捨て打ちしてから本番に入る |
表の下2つは、ミキサより手前で起きる問題です。
比率がずれていれば、どれだけ長いミキサでも直りません。
計量から混合吐出までを一続きで見せている例として、ナカリキッドコントロールが公開している放熱用ギャップフィラーの混合吐出デモがあります。
協働ロボットで吐出するデモで、製品ページを見ると計量は容積式(プランジャ式)、ミキサはスタティックミキサです。
上の2つ、ミキサの長さと速度の関係は、岐阜県産業技術総合センターが試験しています。
2024年の研究報告では、市販ミキサのエレメントを短く切って2液エポキシ接着剤を混ぜました。
エレメント長が3分の1のときだけ、押出速度を上げると接着強さが下がり、ばらつきも大きくなったそうです。
標準長と3分の2では、速度を変えても強さは一定でした。
見た目では分からないムラもある
怖いのは、色や見た目がそろっていても混ざりきっていない場合です。
同センターの2025年の研究報告では、標準長のミキサで混ぜた接着剤の硬化時間が5,162秒でした。
エレメントを短くしたものは6,531秒で、混合が足りないと硬化が遅れる結果です。
私も以前、外観検査をすり抜けたロットで硬化不良を出しました。
それ以来、条件を変えたときは硬さの確認まで含めて評価しています。
まとめ
スタティックミキサは、液を何度も分けて重ねることで混ぜる部品です。
ムラの原因は、ミキサの長さ、吐出速度、計量の比率、出始めの液と、いくつかに分かれます。
ミキサを交換する前に、手前の計量と速度の条件から見直してみてください。
実際の材料で試し打ちをして、硬化まで確かめるのがいちばん確実です。